
 EN
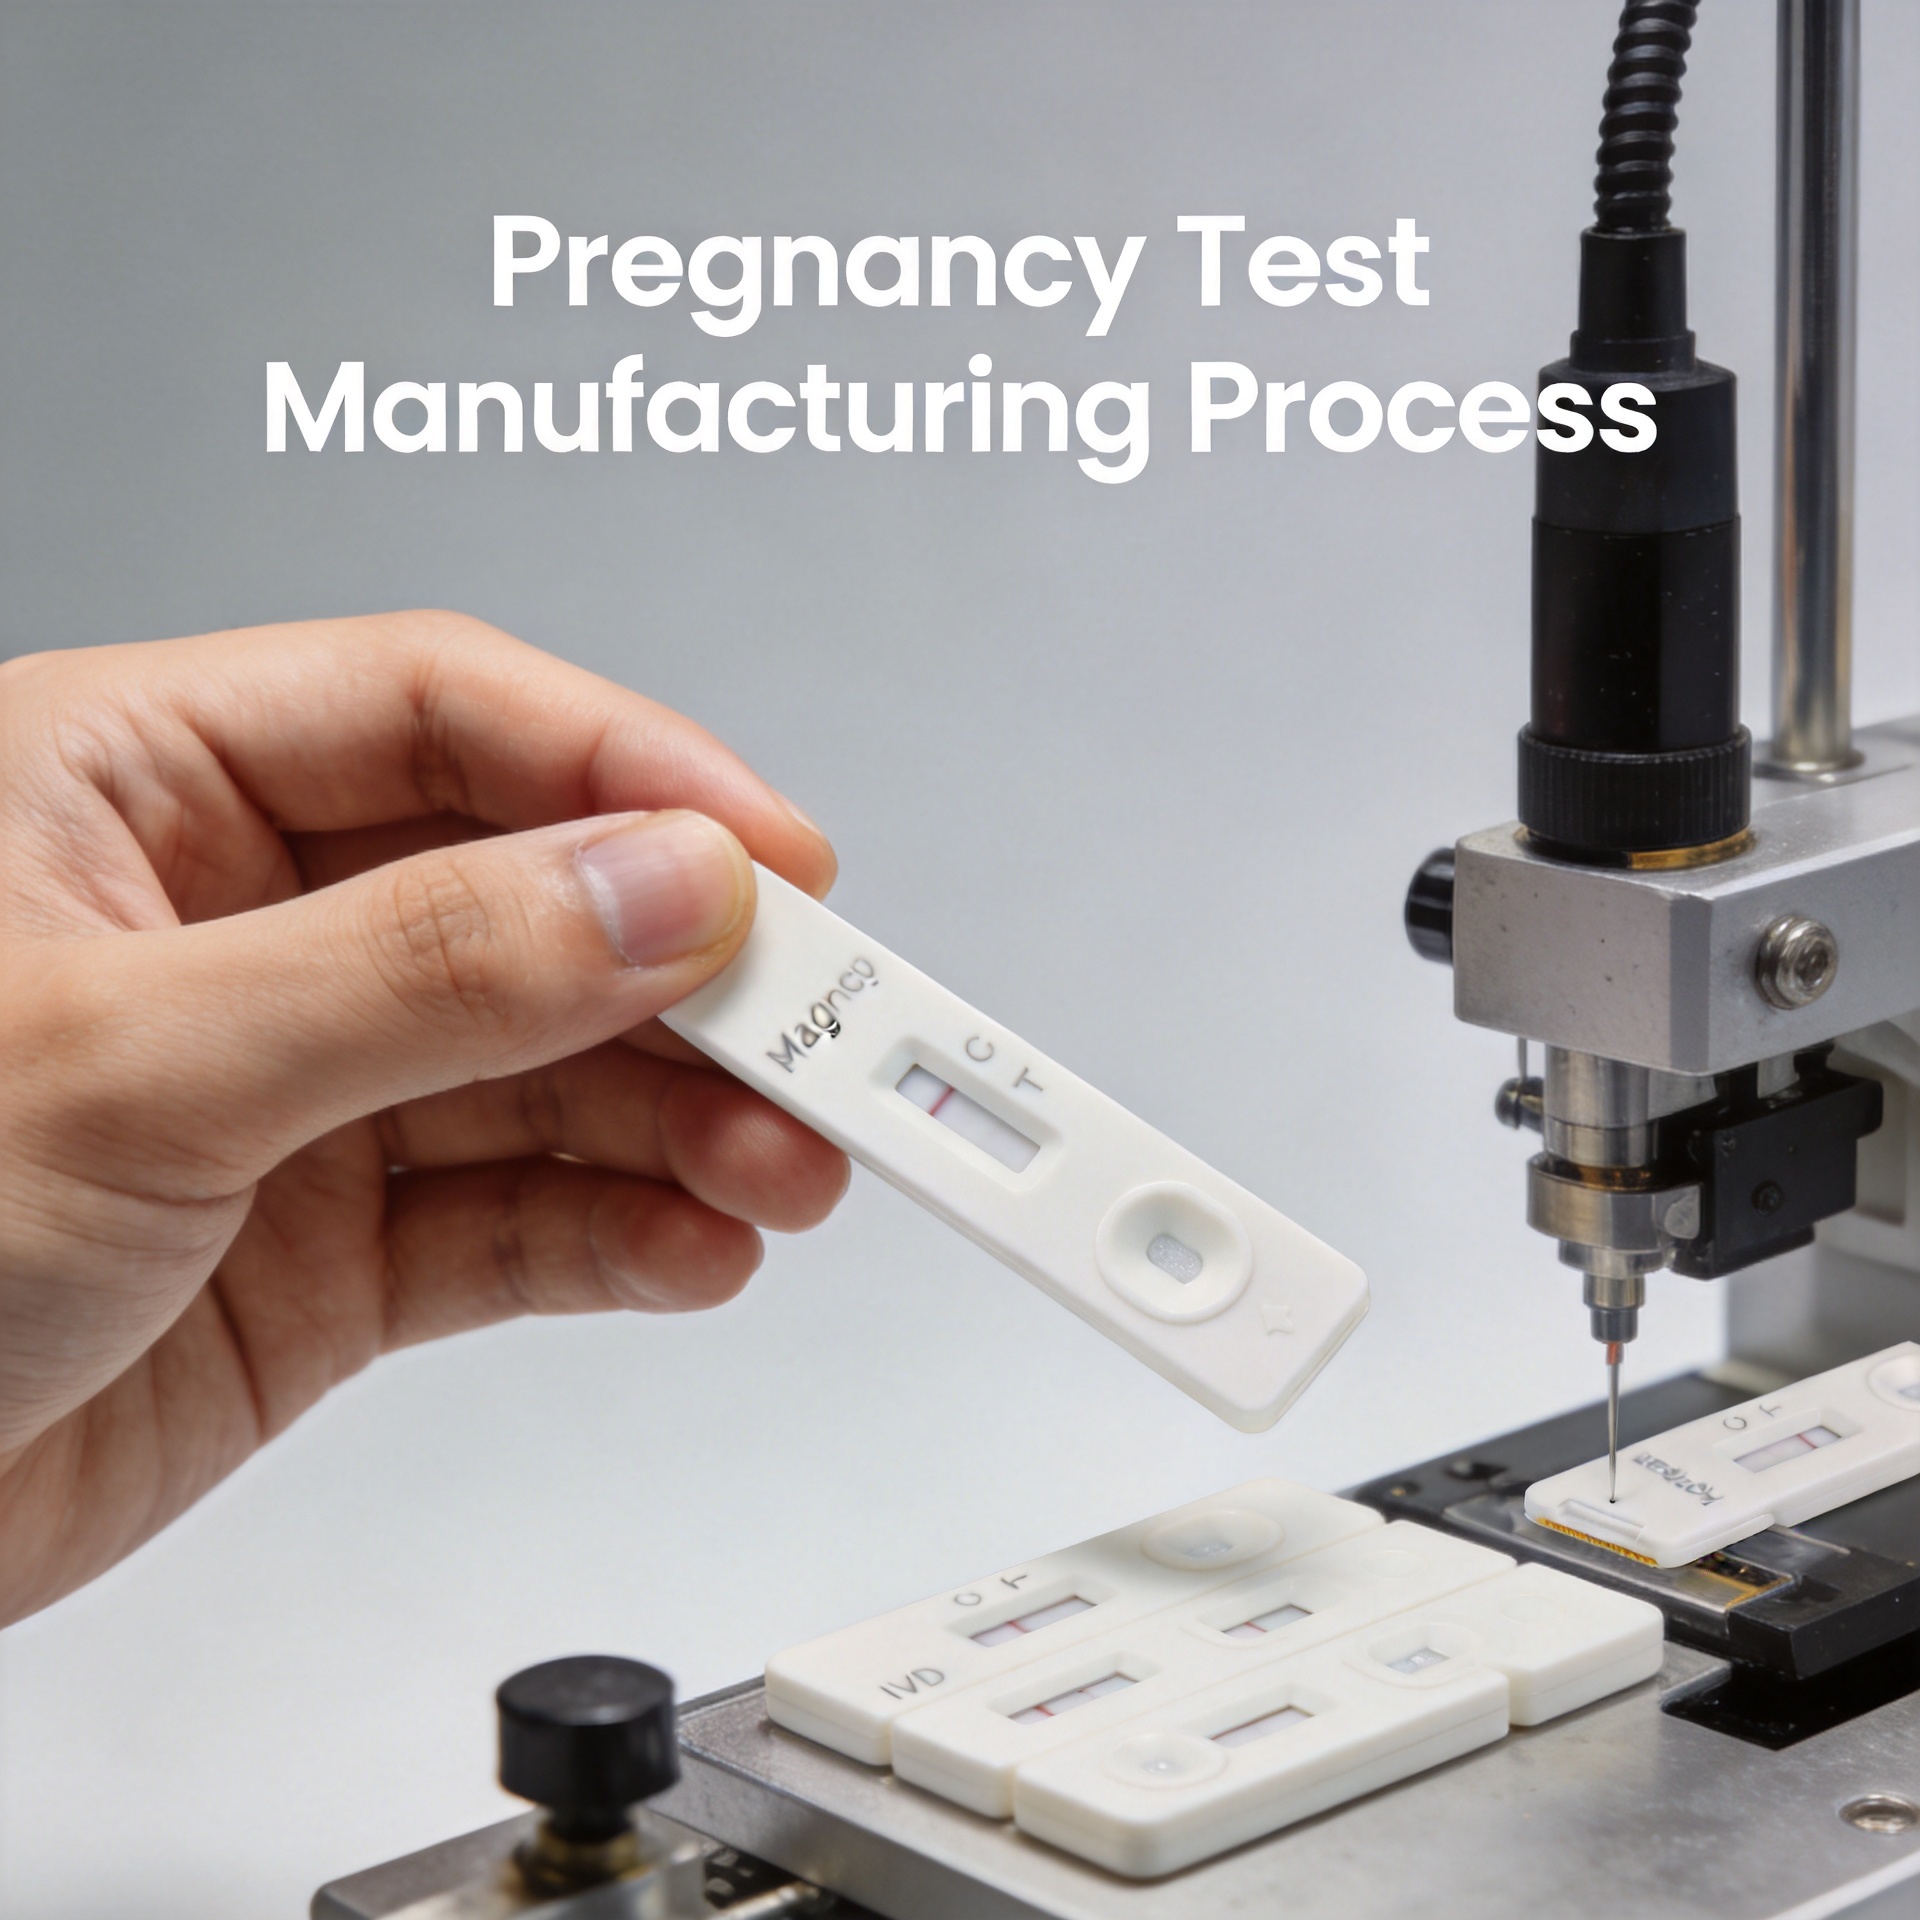
Технологічний процес виробництва тестів на вагітність: від сировини до кінцевих продуктів
З точки зору розробки продукту виробництво тесту на вагітність є технічно складнішим, ніж це може здаватися за його малими розмірами. Кожна тест-смужка для визначення вагітності базується на точному поєднанні біологічних реагентів, спеціально розроблених матеріалів та перевірених етапів збирання — будь-яка помилка на будь-якому з цих етапів може погіршити точність результатів, від якої залежать клінічні замовники. У цьому огляді детально описано повний процес виробництва — від вибору початкової сировини до отримання кінцевого упакованого діагностичного продукту.
1. Основні види сировини для виробництва тест-смужок на вагітність
Розуміння матеріалів тест-смужок є обов’язковим для оцінки якості тестів на вагітність з точки зору закупівлі або розподілу. Ефективність тесту на вагітність у значній мірі залежить від якості його сировинних компонентів.
Основні компоненти включають:
- Нітроцелюлозна (NC) мембрана: Основа бічного потоку. NC-мембрана повинна мати однаковий розмір пор і стабільну швидкість капілярного потоку — зазвичай виражену в секундах на 4 см — щоб забезпечити правильну швидкість формування тестової та контрольної ліній. Відхилення в якості різних партій мембрани є одним із найпоширеніших джерел невідповідності між партіями.
- Моноклональні антитіла проти hCG: Людський хоріонічний гонадотропін (hCG) — це гормон, специфічний для вагітності, який виявляють тести на вагітність. Використовують два різних антитіла проти hCG: одне кон’юговане з детекційною міткою на тестовій лінії мембрани, а інше зв’язане з колоїдними золотими частинками на кон’югатному подушечці.
- Колоїдні наночастинки золота: Ці компоненти виступають генераторами візуального сигналу. Золоті частинки, кон’юговані з антитілами проти hCG, мігрують через мембрану після нанесення зразка. Якщо hCG присутній, комплекс захоплюється на тестовій лінії, утворюючи видиму кольорову смугу.
- Подушка кон’югату: Зазвичай виготовлений із скловолокна, це місце, де завантажують і сушать золото-антитільний кон’югат. Матеріал кон’югатної подушки та умови сушіння безпосередньо впливають на поведінку вивільнення кон’югату під час тестування.
- Абсорбуюча подушка та подушка для зразка: Подушка для зразка регулює швидкість потоку на мембрану. Абсорбуюча подушка забезпечує проходження зразка через усю довжину стрічки.
- Підкладка: Жорстка пластикова або ламінована основа, на яку монтують усі подушки й мембранні компоненти, а потім розрізають на окремі стрічки.
Не всі постачальники сировини виробляють ці компоненти з однаковими специфікаціями. НК-мембрана з однаковим номінальним розміром пор від двох різних постачальників може поводитися досить по-різному за ідентичних умов аналізу, тому кваліфікація вхідних матеріалів є обов’язковим етапом будь-якої добре організованої системи якості.
2. Виробничий процес: крок за кроком
Виробництво тестів на вагітність відбувається за визначеною послідовністю. Хоча конкретні параметри варіюються залежно від виробника та формату продукту (стрічка, касета або середній потік), основна послідовність залишається незмінною.
Крок 1: Кон’югація антитіл
Антитіла проти hCG кон’югують із колоїдним золотом за контрольованих значень pH та температури. Недостатня кон’югація призводить до зниження інтенсивності сигналу, тоді як надмірна кон’югація може спричинити неспецифічне зв’язування й викликати хибнопозитивні результати. Ефективність та стабільність кон’югату оцінюють перед його введенням у виробництво.
Крок 2: Нанесення покриття на мембрану (дозування ліній)
Мембрану з нітроцелюлози покривають двома лініями антитіл за допомогою автоматизованих дозувальних систем. Тестову лінію (T) покривають захоплюючими антитілами проти hCG; контрольну лінію (C) — антитілами проти кон’югату, що підтверджує правильне просочення рідини. Ширину ліній, їхню концентрацію та швидкість нанесення строго контролюють. Потім мембрани сушать у печі з регулюванням температури й вологості.
Крок 3: Нанесення кон’югату на подушку й сушіння
Золото-антитільний кон’югат наносять на скловолоконну подушку для кон’югату. Концентрацію нанесення кон’югату та умови сушіння валідують, щоб забезпечити стабільне вивільнення під час тестування зразків. Надлишкова вологість під час сушіння може спричинити згребання кон’югату й зниження чутливості, тому цей крок вимагає ретельного контролю вологості.
Крок 4: Збирання смужки
Зразкову подушку, кон’югатну подушку, нітроцелюлозну мембрану та абсорбуючу подушку послідовно ламінують на підкладній картці з визначеними відстанями перекриття. Правильне перекриття забезпечує рівномірний потік рідини від місця нанесення зразка до абсорбуючого кінця. Цю збірку зазвичай виконують за допомогою автоматизованого обладнання для ламінування, щоб забезпечити точність розташування.
Крок 5: Розрізання
Змонтовану ламінатну стрічку розрізають на окремі смужки заданої ширини (зазвичай 3–5 мм для стандартних форматів тестів на вагітність). Гострота леза й швидкість розрізання впливають на якість країв — погане розрізання може пошкодити край мембрани й спричинити нерівномірний потік зразка.
Крок 6: Збірка касети або корпусу
Для тестів на вагітність у форматі касети вирізану смужку встановлюють у пластиковий корпус. Отвір для зразка й віконце для результату мають точно відповідати ділянкам зразкової та мембранної подушок на смужці. Збірку зазвичай виконують напівавтоматично, а оператори проводять остаточний візуальний контроль.
3. Контроль якості в діагностичному виробництві
Контроль якості під час виробництва тестів на вагітність охоплює перевірку вхідних матеріалів, моніторинг процесу виробництва та випробування готової продукції. Застосовним стандартом для такого типу діагностичного виробництва є ISO 13485 — це рамкова система управління якістю для виробників медичних виробів. Згідно з ISO 13485, виробники мають верифікувати такі характеристики продукту, як чутливість, специфічність та точність, а також продемонструвати узгодженість показників між партіями.
Багато закупівельних команд спочатку зосереджуються на заявленій чутливості — зазвичай вираженій у мОД/мл hCG. Проте справжні визначники ефективності в умовах експлуатації охоплюють кілька параметрів: поріг чутливості, специфічність щодо речовин із перехресною реакцією (ЛГ та ФСГ), поведінку «ефекту гачка» при високих концентраціях hCG, а також стабільність кон’югату й антитіл, закріплених на мембрані, протягом терміну придатності.
Основні перевірки контролю якості під час виробництва включають:
- Кваліфікацію швидкості руху розчину через мембрану для кожної надійшлієї партії
- Вимірювання ОП (оптичної густини) кон’югату після синтезу
- Перевірка інтенсивності лінії після нанесення мембранного покриття за допомогою аналізу зображень
- Перевірка точності збірки щодо розмірів перекриття подушок
- Випробування готових панелей з використанням каліброваних стандартів hCG для підтвердження порогу чутливості
Якщо під час виробництва відбувається відхилення від умов зберігання — наприклад, сушіння кон’югатної подушки при вищій за встановлену вологість — на цю партію може вплинути зниження чутливості або підвищення схильності до ефекту «гачка». Збої в контролі вологості є одним із найпоширеніших причин якісних проблем на рівні партії, які виявляються під час випробувань на стабільність або після розповсюдження — у звітах з польових умов.
4. Випробування на стабільність та остаточне валідування продукту
Перш ніж тест на вагітність буде схвалений для поширення, він має пройти випробування на стабільність, що імітують реальні умови зберігання та транспортування. Це включає дослідження в реальному часі та прискорене старіння, а також випробування на стійкість до температурних і вологісних навантажень. Мета — підтвердити відповідність робочих характеристик встановленим специфікаціям протягом усього заявленого терміну придатності — зазвичай 18–24 місяці для тестів на вагітність, що поширюються комерційно.
Остаточне випробування партії включає оцінку функціональної продуктивності за допомогою панелей hCG та фізичний огляд зовнішнього вигляду стрічок, цілісності касет і якості герметизації упаковки. Партії, що не відповідають заздалегідь визначеним критеріям випуску, відхиляються й підлягають розслідуванню.
Для виробників, що націлені на регульовані ринки Європи, маркування CE в рамках рамок IVDR вимагає технічної документації, що охоплює дані про продуктивність, валідацію виробничого процесу та зобов’язання щодо нагляду за продуктом після виходу його на ринок.
5. Упаковка та готовність кінцевого продукту до поширення
Після проходження остаточного тестування продукти для визначення вагітності упаковуються разом із пакетиками з сухою речовиною, щоб підтримувати низьку вологість усередині упаковки. Цілісність упаковочних печаток перевіряється за умов стресу під час транспортування. Вимоги до маркування — номер партії, термін придатності, умови зберігання, специфікація чутливості та інструкції щодо використання — мають відповідати регуляторним вимогам кожного цільового ринку.
Для дистриб’юторів, які закуповують тести на вагітність на міжнародному ринку, необхідно переконатися, що система якості виробника передбачає можливість відстеження після розповсюдження — трасування партій та реагування на якість у польових умовах стають усе важливішими критеріями для покупців на регульованих ринках.
Резюме
Виробничий процес тесту на вагітність — це суворо контрольована послідовність вибору матеріалів, біокон’югації, обробки мембран, збирання та багатоетапного контролю якості. Кожен етап забезпечує чутливість, специфічність та узгодженість характеристик між партіями кінцевого діагностичного продукту. Для дистриб’юторів та команд медичних закупівель розуміння цього виробничого процесу надає більш надійну основу для оцінки заявлень постачальців щодо якості, ніж маркетингові резюме самі по собі.
У JIUHEKIT ми співпрацюємо з виробниками, чиї виробничі процеси відповідають стандартам якості ISO 13485, і надаємо нашим дистриб’юторським партнерам технічну документацію, необхідну для виконання регуляторних вимог. Зв’яжіться з нами за адресою global.jiuhekit.com щоб дізнатися більше про наші можливості щодо постачання тестів на вагітність.






