
 EN
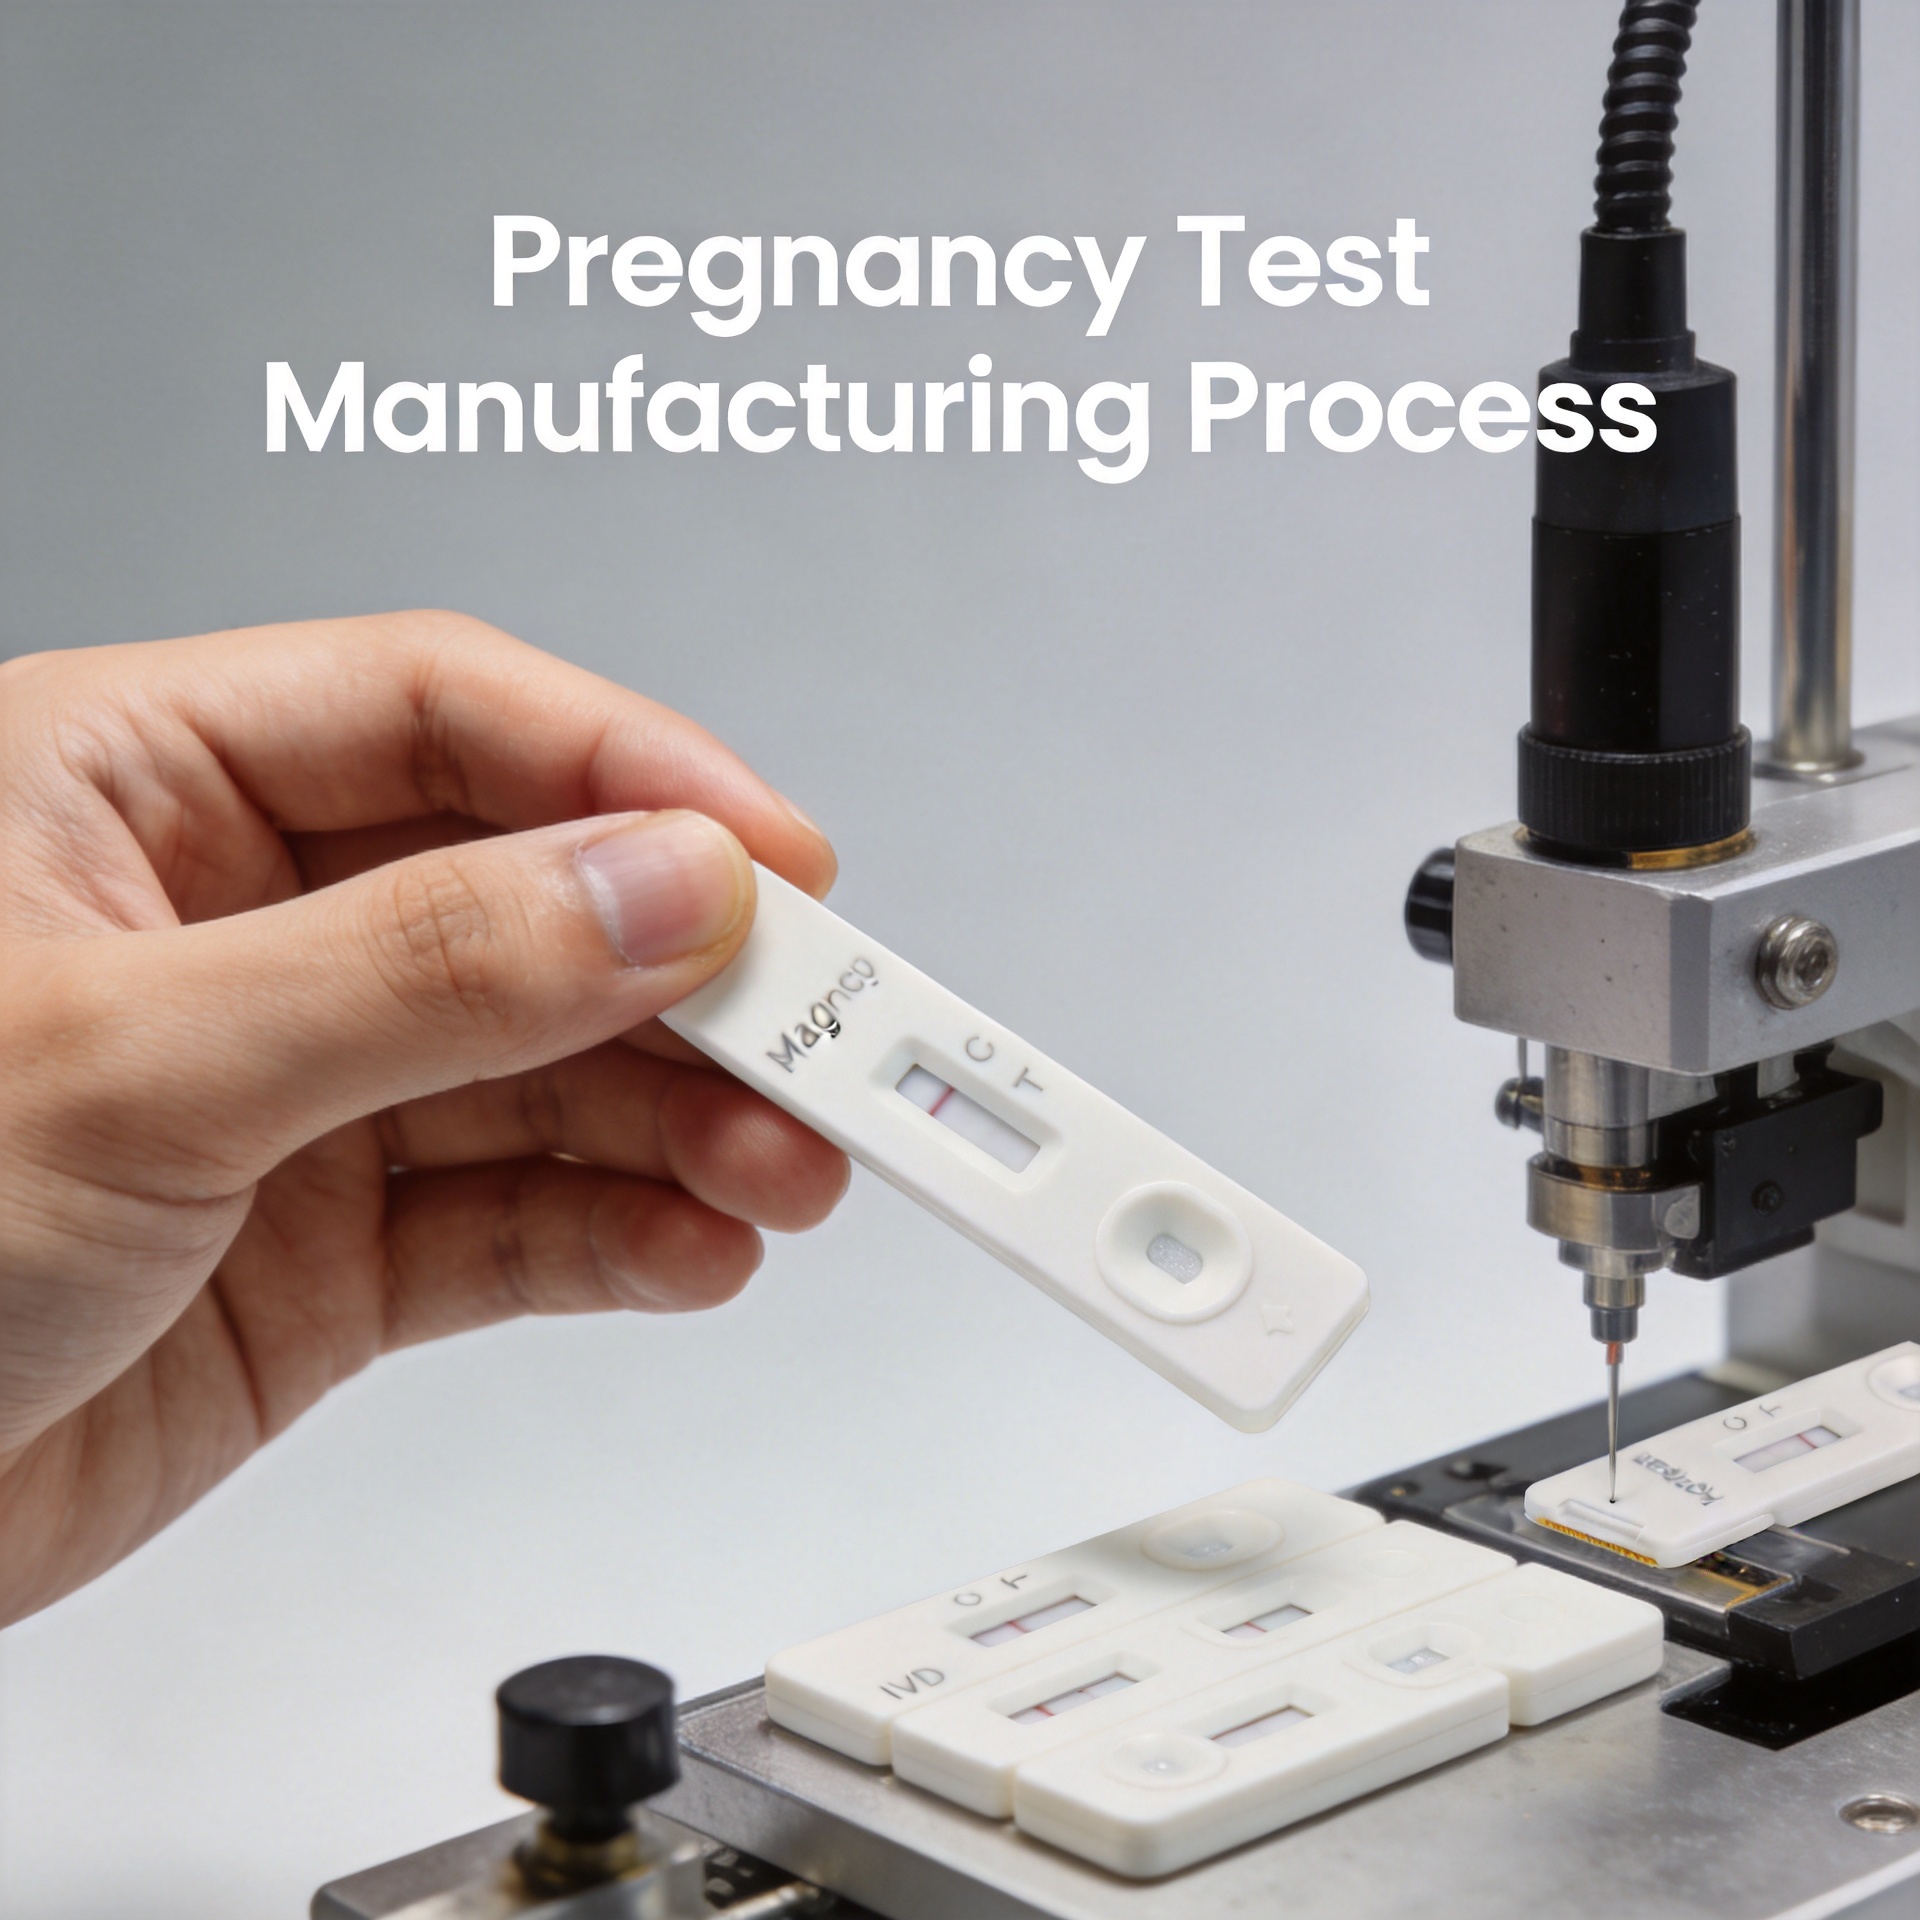
Tillverkningsprocess för graviditetstester: från råmaterial till slutprodukter
Ur ett produktureutvecklingsperspektiv är tillverkning av ett graviditetstest tekniskt krävandeare än dess lilla storlek antyder. Varje graviditetstestband är beroende av en exakt kombination av biologiska reagenser, konstruerade material och validerade monteringssteg – att göra fel i något av dessa kan påverka resultatens noggrannhet, vilket kliniska köpare förlitar sig på. Denna översikt beskriver hela tillverkningsprocessen, från initial urval av råmaterial till det slutliga förpackade diagnostiska produkten.
1. Viktiga råmaterial i tillverkningen av graviditetstestband
Att förstå materialen i testremsorna är avgörande för att bedöma graviditetstestens kvalitet ur ett inköps- eller distributionsperspektiv. Testets prestanda bestäms till stor del av kvaliteten på dess råmaterial.
Kärnkomponenter inkluderar:
- Nitrocellulosamembran: Bakgrunden till lateral flow-assayen. Nitrocellulosamembranet måste ha en enhetlig porstorlek och en konstant kapillärflödeshastighet – vanligtvis uttryckt i sekunder per 4 cm – för att säkerställa att testlinjen och kontrolllinjen utvecklas med rätt hastighet. Variationer i membranets partikvalitet är en av de vanligaste orsakerna till inkonsekvenser mellan olika partier.
- Anti-hCG-monoklonala antikroppar: Humant koriongonadotropin (hCG) är den graviditetsspecifika hormonen som graviditetstesten upptäcker. Två olika anti-hCG-antikroppar används: en är kopplad till en detekteringsmarkör på testlinjen i membranet, och en annan är bunden till kolloidalt guldpartiklar på konjugatmattan.
- Kolloidala guldnanopartiklar: Dessa fungerar som den visuella signalgeneratorn. Guldpartiklar konjugerade med anti-hCG-antikroppar migrerar genom membranet när provet appliceras. När hCG finns närvarande fångas komplexet upp vid testlinjen, vilket ger en synlig färgad band.
- Konjugatplatta: Vanligtvis tillverkad av glasfiber, är detta stället där guld-antikroppskonjugatet lastas och torkas. Material för konjugatplattan och torkningsförhållanden påverkar direkt hur konjugatet frisätts under testning.
- Absorberande platta och provplatta: Provplattan reglerar flödeshastigheten till membranet. Den absorberande plattan drar provet genom hela teststrecket.
- Bakplatta: Ett styvt plast- eller laminatunderlag där alla plattor och membrankomponenter monteras och skärs till individuella teststreck.
Inte alla råmaterialleverantörer tillverkar dessa komponenter enligt likvärdiga specifikationer. En NC-membran med samma nominella porstorlek från två olika leverantörer kan bete sig ganska olika under identiska analysförhållanden, vilket är anledningen till att kvalificering av inkommande material är ett nödvändigt steg i alla välhanterade kvalitetssystem.
2. Tillverkningsprocessen: Steg för steg
Graviditetstestets tillverkningsprocess följer en definierad sekvens. Även om specifika parametrar varierar mellan tillverkare och produktformat (strip, kassett eller midstream) är den grundläggande flödesordningen konsekvent.
Steg 1: Antikroppskonjugering
Anti-hCG-antikroppar konjugeras till kolloidalt guld under kontrollerade pH- och temperaturförhållanden. Otillräcklig konjugering minskar signalintensiteten, medan överkonjugering kan orsaka icke-specifik bindning som ger falskt positiva resultat. Konjugeringsutbytet och stabiliteten bedöms innan konjugatet går in i produktionen.
Steg 2: Membranbeläggning (linjeapplikation)
Nitråcellulosamembranen är belagd med två antikroppslinjer med hjälp av automatiserade doseringssystem. Testlinjen (T) får fångande anti-hCG-antikroppar; kontrolllinjen (C) får en anti-konjugatantikropp som bekräftar korrekt vätskeflöde. Linjbredd, koncentration och doseringshastighet är kontrollerade parametrar. Membranen torkas sedan i en ugn med reglerad temperatur och luftfuktighet.
Steg 3: Beläggning och torkning av konjugatplattan
Guld-antikroppskonjugatet appliceras på glasfiberkonjugatplattan. Koncentrationsnivån för konjugatbeläggning och torkningsförhållandena har validerats för att säkerställa konsekvent frisättning under provtestning. Överdriven luftfuktighet under torkningen kan orsaka klumpbildning av konjugatet och minskad känslighet, så detta steg kräver noggrann övervakning av luftfuktigheten.
Steg 4: Sammansättning av testbandet
Provplattan, konjugatplattan, nitrocellulosamembranet och absorberande plattan lamineras i tur och ordning på bakkortet med definierade överlappningsavstånd. Rätt överlappning säkerställer en jämn vätskeflöde från provtillämpningen till den absorberande änden. Denna montering utförs vanligtvis med hjälp av automatiserad lamineringsutrustning för att bibehålla positionsnoggrannhet.
Steg 5: Skärning
Den monterade laminaten skärs i enskilda band med en definierad bredd (vanligtvis 3–5 mm för standardformat för graviditetstester). Knivens skärpa och hastighet påverkar kvaliteten på kanterna – dålig skärning kan skada membrankanten och orsaka ojämn provflöde.
Steg 6: Montering av kassett eller hölje
För graviditetstester i kassetformat monteras det skurna bandet i ett plasthölje. Provöppningen och resultatfönstret måste justeras exakt med bandets provplatta och membrandområden. Montering sker vanligtvis delvis automatiserat, där operatörer utför slutliga visuella kontroller.
3. Kvalitetskontroll i diagnostisk produktion
Kvalitetskontroll i tillverkningen av graviditetstester omfattar kontroll av inkommande material, pågående processövervakning och tester av färdiga produkter. Den tillämpliga standarden för denna typ av diagnostisk tillverkning är ISO 13485, ramverket för kvalitetsledningssystem för tillverkare av medicintekniska produkter. Enligt ISO 13485 validerar tillverkare prestandaegenskaper såsom känslighet, specificitet och precision samt demonstrerar konsekvens mellan olika partier.
Många inköpsavdelningar fokuserar initialt på känslighetspåståendet – vanligtvis uttryckt i mIU/ml hCG. De verkliga bestämningsfaktorerna för fältprestanda sträcker sig dock över flera dimensioner: känslighetsgräns, specificitet mot korsreaktiva ämnen (LH och FSH), hook-effektens beteende vid höga hCG-koncentrationer samt stabiliteten hos konjugatet och membranbundna antikroppar under hela lagringsperioden.
Viktiga kvalitetskontrollkontroller under processen inkluderar:
- Membranflödeshastighetskvalificering på varje inkommande parti
- Konjugats OD-mätning (optisk densitet) efter syntes
- Verifiering av linjestyrka efter membranbeläggning med bildanalys
- Kontroller av monteringsnoggrannhet på måtten för överlappning av padar
- Testning av färdiga produktpaneler med kalibrerade hCG-standarder för att bekräfta känslighetsgränsen
Om en avvikelse i lagringsförhållandena uppstår under produktionen – till exempel torkning av konjugatpaden vid högre luftfuktighet än specificerat – kan den berörda partien visa minskad känslighet eller ökad benägenhet för hook-effekten. Misslyckad luftfuktighetskontroll är en av de vanligare orsakerna till kvalitetsproblem på partinivå som upptäcks under stabilitetstestning eller i fältrapporter efter distribution.
4. Stabilitetstestning och slutgiltig produktvalidering
Innan ett graviditetstest får godkännas för distribution måste det genomgå stabilitetstester som simulerar verkliga förhållanden för lagring och transport. Detta inkluderar både verklig tidsåldring och accelererad åldring samt temperatur-/fuktighetspåverkan. Målet är att bekräfta att prestandan ligger inom angivna specifikationer under hela den etiketterade hållbarhetsperioden – vanligtvis 18–24 månader för kommersiellt distribuerade graviditetstester.
Slutlig partikontroll inkluderar funktionsmässig prestandaundersökning med hjälp av hCG-paneler samt fysisk inspektion av teststrecks utseende, kassettens integritet och förpackningens tätning. Partier som inte uppfyller fördefinierade släppkriterier avvisas och undersöks ytterligare.
För tillverkare som siktar på reglerade marknader i Europa kräver CE-märkning enligt IVDR-ramverket teknisk dokumentation som omfattar prestandadata, validering av tillverkningsprocessen samt åtaganden för eftermarknadsövervakning.
5. Förpackning och färdigställande inför slutlig produktdistribution
När partier har genomgått den slutliga testningen förpackas graviditetstester tillsammans med fuktabsorberande påsar för att bibehålla en låg inre luftfuktighet. Förseglingarna på förpackningarna valideras för integritet under transportrelaterad belastning. Etikettkrav — partinummer, utgångsdatum, lagringsvillkor, känslighetsangivelse och bruksanvisning — måste uppfylla de reglerande kraven i varje målmarknad.
För distributörer som importerar graviditetstester internationellt bör man bekräfta att tillverkarens kvalitetssystem omfattar möjlighet till spårning efter distribution — spårbarhet på partinivå och fältbaserad kvalitetsrespons är allt viktigare för köpare på reglerade marknader.
Sammanfattning
Tillverkningsprocessen för ett graviditetstest är en strikt kontrollerad sekvens av materialval, biokonjugering, membranbearbetning, montering och flerstegskvalitetskontroll. Varje steg bidrar till känsligheten, specificiteten och konsekvensen mellan olika partier av det slutgiltiga diagnostiska produkten. För distributörer och vårdpersonal med ansvar för inköp ger en förståelse av denna tillverkningsprocess en mer pålitlig grund för att bedöma leverantörens kvalitetspåståenden än marknadsföringssammanfattningar ensamma.
Vid JIUHEKIT samarbetar vi med tillverkare vars produktionsprocesser följer kvalitetsstandarderna i ISO 13485, och vi stödjer våra distributionspartners med den tekniska dokumentation som krävs för att uppfylla regleringskraven. Kontakta oss på global.jiuhekit.com för att lära dig mer om våra möjligheter att skaffa graviditetstester.






